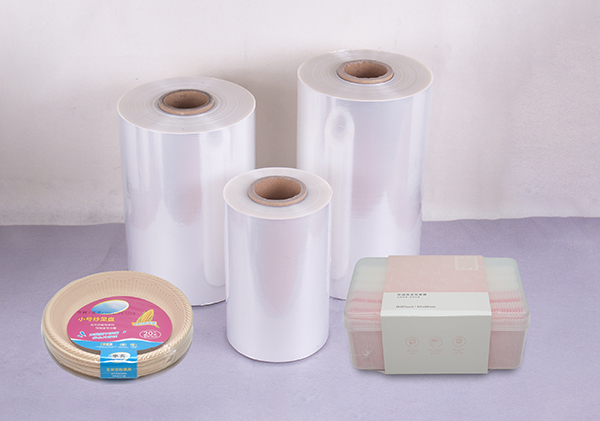
Полиолефиновая термоусадочная пленка, которую на упаковочных предприятиях часто называют термоусадочной пленкой POF, производится из смол семейства полиолефинов, а не из одного чистого полимера в отдельности. В рецептурах обычно используются полиэтиленовые и полипропиленовые компоненты, иногда в виде слоистых структур, так что готовое полотно обеспечивает баланс между прозрачностью, гибкостью и контролируемой усадкой при воздействии тепла на упаковочную линию.
Компоненты, связанные с полиэтиленом, часто обеспечивают прочность и мягкость на ощупь, что помогает пленке обволакивать неправильные формы. Компоненты, связанные с полипропиленом, могут придавать жесткость, оптическую прозрачность и характеристики усадки в зависимости от того, как они ориентированы в процессе. Точная смесь и конструкция слоев определяются предполагаемой толщиной пленки и ее конечным использованием. Поскольку небольшие изменения в качестве смолы меняют мутность, поведение при разрыве и усадочное напряжение, консистенция сырья рассматривается как точка производственного контроля: поступающие партии проверяются на соответствие согласованным спецификациям, чтобы экструзия и ориентация видели предсказуемое сырье, а не движущуюся цель.
Подходящие полиолефиновые материалы выбираются и готовятся в соответствии со спецификацией пленки. Контроль влажности, проверка загрязнений и правильная сортировка компонентов уменьшают количество гелей и слабых мест в дальнейшем в рулоне. Подготовка устанавливает базовый уровень для каждого последующего шага.
Компоненты комбинируются в соотношениях, обеспечивающих желаемый баланс оптики, механики и усадки. Равномерное смешивание позволяет избежать полос различных свойств по ширине. При производстве многослойной пленки рецептура каждого слоя обеспечивает определенную роль, например, герметичность, прочность или поведение поверхности.
Подготовленный материал расплавляется и продавливается через экструзионное оборудование, образуя непрерывную трубку или лист, в зависимости от конструкции линии. Профили температуры, состояние шнека и геометрия матрицы влияют на однородность расплава. Нестабильная экструзия проявляется в виде полос, гелей или плохой прозрачности, которую ориентация не может полностью исправить.
Экструдированную пленку растягивают при контролируемой температуре и условиях вытяжки, так что ориентация молекул развивается в одном или нескольких направлениях. Именно эта ориентация позволяет пленке сжиматься до нерастянутого состояния при нагревании на упаковочной машине. Коэффициенты вытяжки и температурные окна поддерживаются постоянными, так что сила усадки и процент усадки остаются в пределах диапазона, ожидаемого заказчиком при туннельном процессе или процессе термофенки.
После ориентации температура регулируется таким образом, чтобы конструкция стабилизировалась перед намоткой. Слишком медленное или неравномерное охлаждение может привести к появлению остаточных напряжений, вызывающих телескопирование валков или неравномерную усадку. Управляемая настройка блокирует свойства, созданные во время растяжения.
Готовая пленка разрезается на заданную ширину и сматывается в рулоны с соблюдением натяжения и качества кромок. Плохая намотка приводит к образованию мягких рулонов, жестких полос или смятых краев, которые застревают в упаковочном оборудовании. Идентичность рулона и маркировка технических характеристик позволяют отслеживать путь от партии смолы до упакованного товара. Полиолефиновая термоусадочная пленка Выход из этого этапа определяется толщиной, шириной, типом ориентации и проверками качества, применяемыми на линии.
Прозрачность зависит от выбора смолы, чистоты расплава и условий ориентации. Пыль, испорченный полимер или нестабильные температуры вызывают помутнение и могут испортить розничный внешний вид упакованного продукта.
Контролируемая экструзия и мониторинг полотна позволяют поддерживать толщину в пределах согласованного допуска. Неравномерность толщины приводит к тому, что панели с одной стороны упаковки отслаиваются, а на другой стороне появляются слишком тугие, побелевшие от напряжения участки, когда пленка сжимается.
Рецептура и история процесса определяют, как пленка сгибается и сгибается по углам, не трескаясь. Чрезмерно жесткая пленка портит форму продукта; слишком мягкой пленке может не хватать прочности, необходимой для проката.
Уровень ориентации и однородность определяют поведение пленки в тепловом туннеле. Сбалансированная усадка уменьшает загнутые края и пустые углы; несбалансированная термоусадка скручивает легкие изделия или открывает слабые швы.
Механические свойства, такие как устойчивость к проколу и разрыву, зависят как от системы смолы, так и от структуры ориентации. Управление на автоматических линиях и при транспортировке зависит от того, насколько постоянна прочность по всему рулону. Производитель термоусадочной пленки из полиолефина предприятия рассматривают эти атрибуты качества как связанные результаты контроля материалов и процессов, а не как отдельные лабораторные показатели.
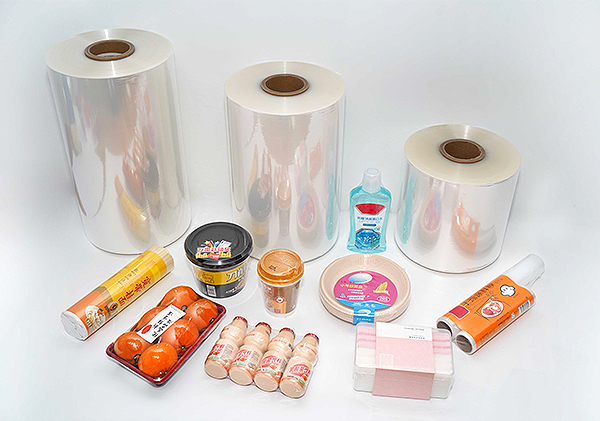
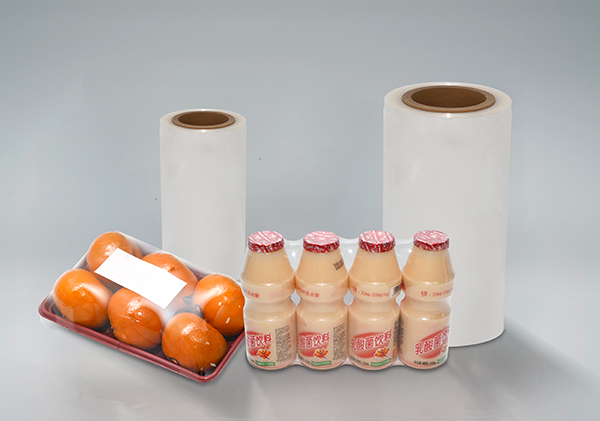
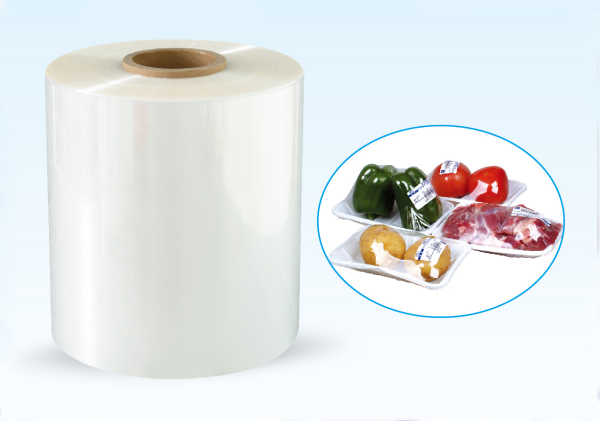
Прозрачная пленка сохраняет этикетки и цвет продукта видимыми после упаковки, что позволяет использовать ее для выкладки в розничной торговле и сканирования штрих-кодов, когда усадка плавная, а пленка остается немутной.
Гибкое полотно легче приспосабливается к групповым упаковкам, лоткам и нестандартным контурам, чем жесткие альтернативы, при условии, что сила усадки соответствует нагрузке.
При соответствующем нагреве пленка сжимается, образуя плотно прилегающую внешнюю обертку. Температура туннеля, время выдержки и поток воздуха должны соответствовать дизайну пленки; Неправильные настройки нагрева приводят либо к недостаточной усадке рыхлых упаковок, либо к опаленной, хрупкой пленке.
Когда толщина остается в пределах спецификации, настройки машины более надежно передаются от смены к смене и от рулона к рулону, что стабилизирует внешний вид упаковки.
Ширина и толщина выбираются из доступного ассортимента продукции в соответствии с размером продукта и возможностями машины. Подбор пленки как к предмету, так и к оборудованию позволяет избежать хронических проблем с отслеживанием и запечатыванием.
Контролируемое производство сокращает разрыв между последовательными партиями, так что линия, сертифицированная для одной партии, с меньшей вероятностью потребует полной повторной оптимизации для следующей. Готовые характеристики — ширина, толщина, ориентация — выбираются в соответствии с форматом упаковки, будь то отдельные предметы или сгруппированные единицы. Ширина пленки должна соответствовать складным коробкам или оберткам; Толщина должна соответствовать губкам уплотнения и пропускной способности туннеля. Качество изготовления проявляется в окончательном виде в упаковке: узкие углы без прожогов, прозрачные поверхности без «рыбьих глаз» и уплотнения, выдерживающие транспортировку.
| Этап | Основная цель | Влияние качества |
|---|---|---|
| Подготовка материала | Чистые смолы, соответствующие данному сорту. | Меньше гелей; стабильное поведение расплава |
| Смешивание | Равномерный состав | Даже оптика и механика в сети |
| Экструзия | Формировать непрерывную пленку | Контроль манометра; базовая ясность |
| Ориентация | Создаем термоусадочного персонажа | Уменьшение баланса и силы |
| Охлаждение и настройка | Стабилизировать структуру | Качество рулона; контроль остаточного напряжения |
| Разрезка и намотка | Предоставляйте удобные форматы рулонов | Краевое состояние; работоспособность машины |
Хранение вдали от источников тепла и прямых солнечных лучей сохраняет потенциал усадки до тех пор, пока пленка не достигнет линии. С рулонами следует обращаться так, чтобы не повредить края. Пробные пакеты с реальным продуктом и настройками туннеля подтверждают, что новая партия ведет себя как сертифицированный эталон до начала длительных серий. Когда форма продукта или настройки машины меняются, возможно, потребуется пересмотреть спецификацию пленки, а не заставлять работать неподходящий калибр.
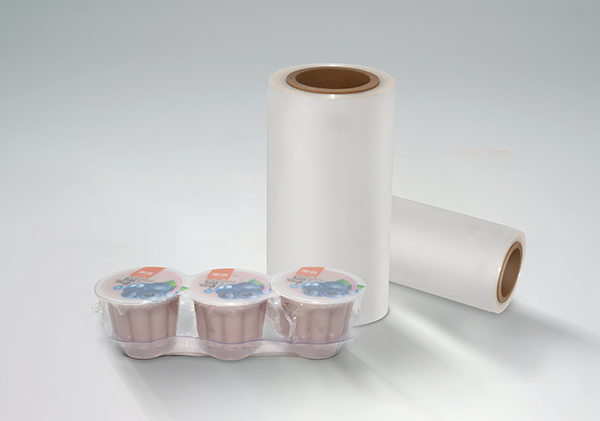
Полиолефиновая термоусадочная пленка производится путем подготовки и смешивания полиолефиновых материалов, экструзии непрерывного полотна, ориентации его для создания термоусадочных свойств, стабилизации структуры, затем разрезания и намотки до заданных размеров. Выбор материала и контроль процесса вместе обеспечивают четкость формы, однородность толщины, гибкость, реакцию на усадку и прочность. Чжэцзян Цзютэн Упаковка Ко., Лтд. производит полиолефиновые термоусадочные пленки для термоусадочной упаковки. Анализ толщины пленки, ее ширины, характеристик усадки и требований к упаковочному оборудованию для продукта, подлежащего упаковке, помогает выбрать пленку POF, подходящую для получения однородной и прозрачной готовой упаковки.
Jt05 антипог сшитая пленка пленка это иде...
Copyright © Zhejiang Jiuteng Packaging Materials Co., Ltd.
 简体中文

 Дома